www.engineering-suomi.com
29
'26
Written on Modified on
Sähköasennuskalusteiden pakkausautomaatio ja materiaalitehokkuus tuotantologistiikassa
ABB ottaa käyttöön automatisoidun pakkauslinjan Porvoon-tehtaallaan vastatakseen toimitusketjun kapasiteettitarpeisiin ja EU:n pakkaussääntelyyn.
global.abb
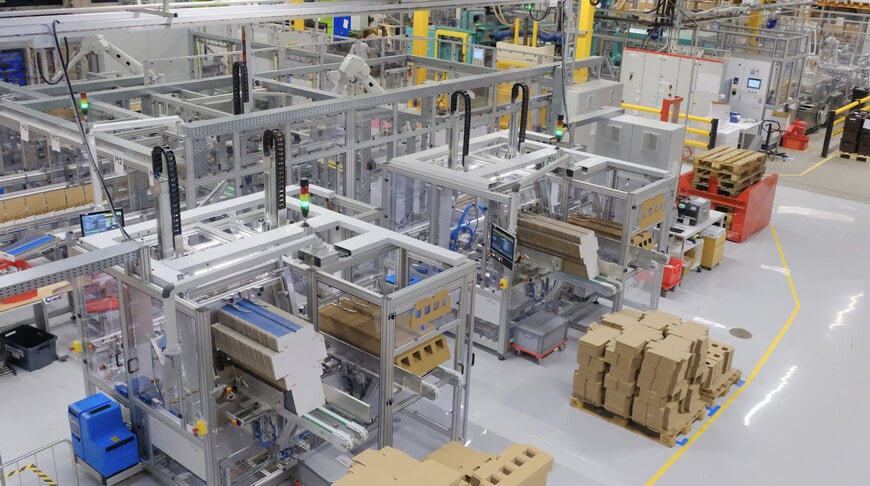
Rakennussähköistyksen asennustuoteteollisuus kohtaa kasvavia vaatimuksia logistiikan läpimenoaikojen lyhentämisestä, toimitusvirheiden eliminoinnista ja pakkausmateriaalien ympäristökuorman vähentämisestä. ABB Oy:n Porvoon Smart Building, Wiring Accessories -liiketoimintayksikkö ottaa käyttöön pitkälle automatisoidun kytkimien ja pistorasioiden pakkauslinjan sekä optimoidun pakkausmenetelmän tehostaakseen toimitusketjua ja vastatakseen EU:n pakkaus- ja pakkausjäteasetuksen (PPWR) vaatimuksiin.
Automatisoitu moniajolinja ja laadunvarmistus tuotantologistiikassa
Teollisen kokoonpanon ja pakkaamisen pullonkaulat asennuskalustetuotannossa liittyvät laajaan tuotevarianttien määrään ja pienten nimikkeiden keräilytarkkuuteen. Porvoon-tehtaan uusi pakkauslinja käsittelee noin 300 eri nimikettä ja yhdistää suuren läpimenon automaattiseen laadunvalvontaan.
Järjestelmä pystyy käsittelemään kuutta erillistä työtilausta samanaikaisesti tai kohdistamaan yhden työtilauksen rinnakkain neljälle työpisteelle samalle kuormalavalle. Linjan tekninen kapasiteetti on noin 600 laatikkoa tunnissa, mikä vastaa jopa 50 000 komponentin päivittäistä käsittelymäärää ja vuositasolla miljoonia asennuskalusteita Pohjoismaiden asuin- ja liikerakentamisen markkinoille.
Toimitusvirheiden ehkäisemiseksi tuotantolinjaan on integroitu automaattinen tarkastusyksikkö. Ennen laatikon siirtämistä kuormalavalle järjestelmä punnitsee jokaisen pakkauksen ja lukee sen viivakoodin. Punnitustiedon vertaaminen nimikkeen nimellispainoon varmistaa, että laatikko sisältää tarkan kappalemäärän kytkimiä tai pistorasioita ilman manuaalista pistokoetarkastusta.
Toimituserät ja kuormalavojen pakkaustiheys on optimoitu yhteistyössä sähkötukkuliikkeiden ja sähköurakoitsijoiden kanssa, jolloin yksikkökuormat integroituvat suoraan asiakkaiden automatisoituihin korkeavarastoihin ilman uudelleenlavointia.
Materiaalisäästöt ja suoramerkintä kiertotalouden mukaisessa pakkauksessa
Pakkausrakenteen uudistus vähentää raaka-aineiden kulutusta ja optimoi kuljetustilavuutta säilyttäen komponenttien mekaanisen suojan kuljetuksen aikana. Uusien aaltopahvilaatikoiden kierrätyskuidun osuus on vähintään 65 prosenttia. Uudistetun pakkausmenetelmän ansiosta kuormalavojen kokonaistarve pienenee 12 prosenttia ja pahvin kulutus vähenee painoperusteisesti 5 prosenttia aiempaan menetelmään verrattuna.
Linjalla on luovuttu erillisistä ulkolaatikoista ja itseliimautuvista etikettitarroista. Tuotekohtaiset tiedot, koneluettavat viivakoodit ja sertifiointimerkinnät ruiskutetaan suoraan kartongin pintaan kasvisöljypohjaisella mustesuihkutekniikalla. Ratkaisu poistaa monimateriaalijätteen syntymisen tukkuliikkeissä ja asennustyömailla sekä nopeuttaa aaltopahvin kierrätystä.
Liiketoimintayksikön johtaja Mikaela Ahlnäs-Mäkeläinen toteaa konsernin local-for-local-toimintatavan tuovan hankinnan ja valmistuksen lähelle asiakkaita, mikä lyhentää toimitusketjuja ja parantaa tehtaan toimitusvarmuutta. Ahlnäs-Mäkeläinen korostaa samalla uudistuksen tukevan EU:n pakkaus- ja pakkausjäteasetuksen tavoitteita vähentämällä kuljetusmateriaaleja ja helpottamalla loppukäyttäjien jätteiden lajittelua.
Toimipisteen kestävän kehityksen infrastruktuuri
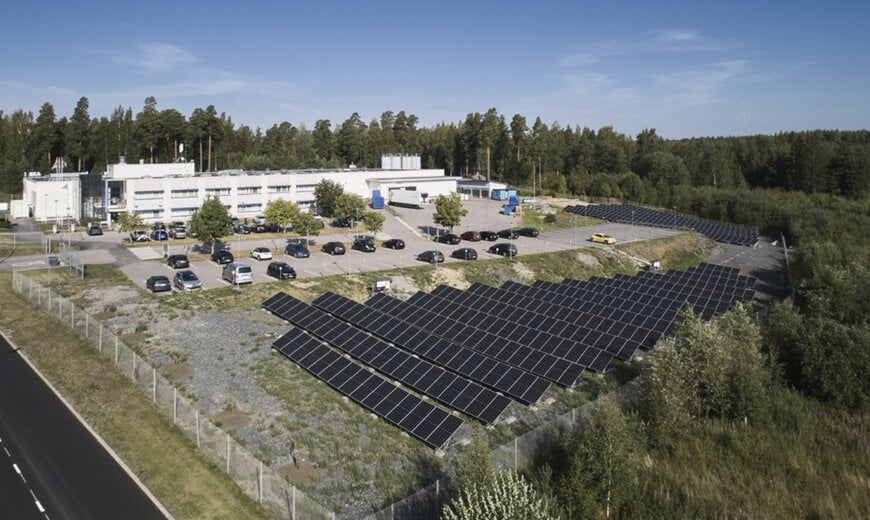
Pakkausautomaatioinvestointi jatkaa Porvoon-tehtaan ympäristöstrategiaa. Tehdas kuuluu konsernin Mission to Zero -ohjelmaan ja toimii nettonollatehtaana, jolle on myönnetty Zero Waste to Landfill (ZWTL) Platinum -sertifikaatti kaatopaikkajätteen syntymisen estämisestä.
Komponenttitasolla tehdas hyödyntää materiaaliteknisiä innovaatioita, kuten vuonna 2023 esiteltyä SAGA-asennuskalustesarjaa, jonka tuotteista 75 prosenttia valmistetaan biopohjaisesta muovista. Muovin raaka-aineena käytetään käytettyä ruokaöljyä ja metsäteollisuuden sivuvirtana syntyvää mäntyöljyä. Osana laajempaa toimintaa ABB investoi vuonna 2025 Suomessa tutkimus- ja kehitystoimintaan 153 miljoonaa euroa tuotantokapasiteetin ja teknologisen kilpailukyvyn vahvistamiseksi.
Lisätiedot:
Tässä osiossa käsitellään teknisiä yksityiskohtia ja kilpailijavertailua, joita ei mainittu alkuperäisessä tuotejulkaisussa.
Sähköasennuskalusteiden valmistuksessa pakkaus- ja toimitusketjuratkaisuja ohjaavat kiristyvät eurooppalaiset sääntelykehykset, erityisesti EU:n pakkaus- ja pakkausjäteasetus (PPWR). Asetus asettaa sitovat vaatimukset tyhjän tilan suhteelle pakkauksissa (enintään 40 prosentin tyhjä tila kuljetuspakkauksissa), kierrätysmateriaalien vähimmäisosuudelle sekä pakkausten kierrätettävyysluokitukselle vuoteen 2030 mennessä. Perinteisten polymeeripohjaisten tarrojen ja muovikalvojen korvaaminen suoratulostuksella ja korkeakuituisella aaltopahvilla poistaa laminaattien aiheuttamat erotteluongelmat kuitukierrätyslaitoksissa.
Pohjoismaisilla sähköasennustuotemarkkinoilla ABB kilpailee Schneider Electricin (Exxact- ja Renova-sarjat) ja Legrandin kalustejärjestelmien kanssa.
Teollisessa logistiikassa ja pakkaustekniikassa toimijat soveltavat erilaisia lähestymistapoja:
- Pakkausmateriaalien optimointi: Schneider Electric on uudistanut asennuskalusteidensa kuluttaja- ja ammattilaispakkauksia siirtymällä kierrätyskartonkiin ja poistamalla muovi-ikkunoita ja valkaisemattomia pintakartonkeja, tavoitellen 100-prosenttista muovittomuutta ammattilaistoimituksissa. ABB:n Porvoon ratkaisu vastaa tähän integroimalla suoramustepainatuksen kasvisöljypohjaisilla musteilla suoraan aaltopahviin, mikä poistaa erillisen etikettimateriaalin ja liima-aineiden aiheuttamat häiriöt uusiomassaprosessissa.
- Logistinen automaatioyhteensopivuus: Keskeinen tekninen ero manuaalisen ja koneluettavan pakkaamisen välillä on toleranssien hallinta. Automaattivarastoissa (AS/RS) käytettävät kuljettimet ja robottikeräilijät vaativat laatikkomitoilta mittatarkkuutta ilman pullistumia. Punnitusintegraatio 600 laatikon tuntinopeudella toimii dynaamisena laadunvarmistuksena: jokainen toleranssin ylittävä tai alittava pakkaus hylätään automaattisesti linjalta ennen lavointia, mikä estää puuttuvien komponenttien pääsyn tukkuliikkeiden ja urakoitsijoiden toimituseriin.
- Raaka-aineiden kiertotalousintegraatio: Valmistajat pyrkivät korvaamaan fossiilisia polymeerejä teknisissä komponenteissa. Schneider Electric hyödyntää kierrätettyjä polyamidikomponentteja tietyissä kytkinrungoissa (kuten hylätyistä kalaverkoista saatavaa kierrätysmuovia), kun taas ABB Porvoo on keskittynyt ISCC PLUS -sertifioituun massatasapainotettuun biomuoviin, joka syntyy ruokaöljyn ja mäntyöljyn sivuvirroista. Tämä vähentää asennuskalusteiden elinkaariarvioinnin (LCA) mukaista hiilijalanjälkeä suoraan raaka-ainetasolla.